Faire tourner toutes ses machines à plein régime pour produire plus ? C’est souvent l’inverse qui se produit. À l’inverse, la méthode d’ordonnancement DBR synchronise l’ensemble du flux de production sur le rythme de sa ressource la plus limitante. L’objectif ? Réduire les en-cours et maximiser le débit de la Supply Chain, à condition d’accepter de bousculer quelques habitudes bien ancrées dans les ateliers.
Déroulé de l'article
Si mettre en place une planification en flux tiré, aussi connu sous le nom de DDMRP, permet déjà des gains au niveau des stocks et du taux de service, dans certains cas, passer à un ordonnancement selon la méthodologie DBR est encore plus bénéfique. Le DBR pour Drum-Buffer-Rope, soit Tambour – Tampon – Corde, est basé sur les principes de la théorie des contraintes développée par Eliyahu Goldratt et des méthodes Demand Driven.
Plutôt que de piloter chaque poste de travail indépendamment, le DBR synchronise l’ensemble du flux de production sur le rythme de sa ressource la plus limitante : la contrainte (le “Drum”). C’est une logique de flux tiré : on ne produit pas pour alimenter des stocks intermédiaires, mais au rythme réel que le système peut absorber, ce qui réduit les en-cours et fluidifie la production.
À lire également : Qu’est-ce que le DDMRP ?
Drum – le Tambour
Le Drum, dans la méthode d’ordonnancement DBR (Drum-Buffer-Rope), joue un rôle central. Il représente la contrainte principale du système, c’est-à-dire le poste de travail ou la ressource qui limite le débit global. Comme un tambour qui donne le tempo, le Drum impose la cadence à suivre pour toute la chaîne de production. Inutile de faire produire les autres postes plus vite que la contrainte, cela ne ferait que gonfler les stocks intermédiaires sans augmenter le débit final. Ainsi, c’est la capacité réelle de la contrainte qui rythme le flux, garantissant un ordonnancement fluide, tiré par la demande réelle et aligné sur les capacités réelles du système.
Tout système, tout flux de production a une contrainte. L’enjeu est donc d’identifier précisément cette ressource critique et de construire un planning qui maximise son utilisation, puisque chaque minute perdue sur le Drum est une minute perdue pour l’ensemble du système.
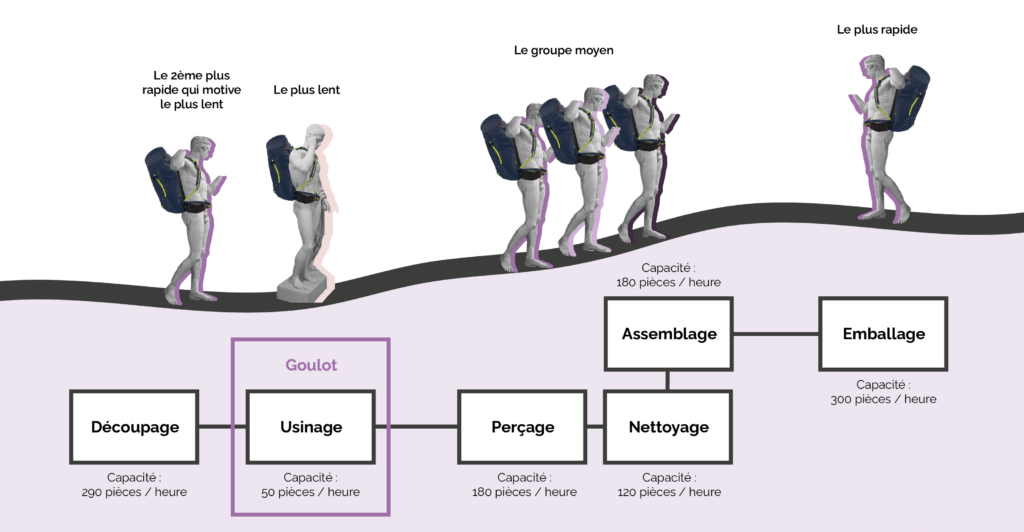
Cette logique se retrouve dans bien des situations de la vie courante. L’exemple le plus connu est celui d’un groupe de randonneurs marchant en file indienne. Si l’un des marcheurs est blessé ou simplement plus lent, c’est son rythme qui détermine la vitesse d’avancée de tout le groupe. Peu importe que les autres soient capables d’aller plus vite. Le bon réflexe est alors de le placer en tête de cordée pour que tout le monde cale son pas sur le sien, plutôt que de le laisser à l’arrière où il subirait la pression du groupe.
Buffer – le stock Tampon
Le Buffer est un stock ou un délai de protection placé en amont du Drum. Il est destiné à absorber les aléas (pannes, retards, variabilité de la demande) sans jamais laisser la contrainte à l’arrêt, faute de matière à traiter. Il ne s’agit pas d’un stock de sécurité classique dimensionné au hasard : sa taille est calculée pour couvrir les perturbations attendues, ni plus ni moins. Un Buffer bien dimensionné garantit que le Drum ne « meurt » jamais de faim, tout en évitant l’accumulation d’en-cours inutiles ailleurs dans le flux. La méthode d’ordonnancement DBR, c’est le garde-fou qui sécurise le débit global.
Article qui pourrez vous intéresser également : qu’est-ce qu’un buffer ?
Prenons l’exemple du four d’une boulangerie artisanale. C’est souvent la ressource la plus contrainte de l’atelier, car il ne peut cuire qu’une quantité limitée à la fois et ne doit jamais refroidir. Le boulanger prépare donc ses pâtons à l’avance et les laisse pousser en réserve, de manière à toujours avoir une fournée prête à enfourner dès qu’une cuisson se termine, plutôt que de laisser le four vide en attendant que la pâte suivante soit prête. Cette réserve de pâtons, c’est le Buffer : elle ne sert pas à accumuler du stock pour le plaisir, mais uniquement à protéger le four contre le moindre aléa en amont (un pétrissage qui prend un peu plus de temps, une pousse plus lente un jour de froid), afin qu’il ne reste jamais inoccupé.
Rope – la Corde
La Rope est le mécanisme de communication qui relie le rythme du Drum au lancement des matières en amont, en tout début de chaîne. Il fonctionne comme une corde reliant la contrainte au premier poste. Elle « tire » les ordres de fabrication au rythme exact que la contrainte peut absorber, et pas plus vite. C’est ce qui fait du DBR un système en flux tiré. On ne libère du travail dans l’atelier que lorsque le Drum est prêt à le consommer. C’est ce qui évite la surproduction, limite les stocks intermédiaires et maintient une cohérence entre le rythme d’entrée et la capacité réelle du système.
Pour reprendre l’image de nos randonneurs, le Rope, c’est littéralement la corde d’encordement qui relie tous les membres du groupe au marcheur le plus lent. Personne en tête ne peut s’élancer plus vite que ce rythme. Dès que l’écart se creuse, la corde se tend et rappelle immédiatement le reste du groupe. Ce lien physique empêche les marcheurs les plus rapides de « sur-avancer » par rapport à ce que le plus lent peut suivre. Exactement comme le Rope empêche les postes en amont de libérer plus de matière que ce que le Drum est capable d’absorber.
Mettre en oeuvre du DBR : un vrai changement d’état d’esprit
Sur le papier, la logique d’ordonnancement du DBR est donc simple. Dans les ateliers de production, elle demande pourtant un vrai changement d’état d’esprit, et c’est souvent là que le bât blesse. Quand la contrainte est engorgée et ne débite plus assez vite, le réflexe naturel des équipes de production est de vouloir faire tourner les machines en amont à plein régime. Arrêter les machines semble être une hérésie : « ce sera de l’argent perdu », “du temps machine gâché”, “une efficience locale en baisse”… C’est exactement l’inverse de ce que demande le DBR, qui accepte sans complexe qu’une ressource non contrainte reste à l’arrêt, puisque sa capacité excède de toute façon les besoins réels.
De la même manière, face à un goulot qui peine à sortir sa production, la tentation est grande de pousser encore plus d’ordres de fabrication en entrée pour « faire sortir plus vite ». En réalité, cela ne fait qu’engorger davantage la contrainte, gonfler les en-cours et allonger les délais, sans augmenter d’un seul OF le débit réel de l’atelier. Adopter le DBR, c’est donc accepter de piloter sur le débit global plutôt que sur l’occupation de chaque machine prise isolément, ce qui reste, pour beaucoup d’organisations, le vrai changement à opérer.
À retenir
Le DBR offre une manière simple et robuste de synchroniser un flux de production autour de sa véritable contrainte. Le Drum donne le rythme, le Buffer protège ce rythme des aléas, et le Rope aligne le lancement des matières sur la capacité réelle du système. Le résultat est un flux tiré, plus fluide, avec moins d’en-cours et un débit global maximisé. Le tout sans complexifier inutilement le pilotage ! C’est une approche particulièrement pertinente pour toute organisation cherchant à sortir d’une logique de flux poussé et à concentrer ses efforts d’amélioration là où ils comptent vraiment : sur la contrainte. Reste que sa réussite tient autant à la méthode elle-même qu’à la conduite du changement qui l’accompagne, tant elle bouscule des habitudes et des indicateurs bien ancrés dans les ateliers.
Articles qui pourraient vous intéresser également :